Ang pagsukat ng pipe fitting ay mukhang isang dalawang minutong trabaho hanggang sa ang isang hindi naka-tag na bahagi ay nasa iyong kamay at isang spool ang naghihintay para dito. Madali ang tubo: nominal na laki at kapal ng pader, at natukoy ang tubo. Ang fitting ay isang three-dimensional na bahagi, at kailangan itong suriin sa ilang mga dimensyon nang sabay-sabay: ang panlabas na diameter ng mga dulo, ang kapal ng pader, ang center-to-end o face-to-face na haba, at ang geometry ng koneksyon. Kunin ang isa sa mga ito mali at ang weld prep, ang pagkakahanay o ang buong spool ay maaaring scrap.
Gumawa kami ng mga bahagi ng pressure piping sa Jiangyin mula noong 1993, at sinusukat ng aming koponan ng inspeksyon ang mga butt weld fitting, socket weld fitting, sinulid na fitting at flanges bawat araw ng trabaho. Ang sumusunod ay ang paraan na ginagamit namin sa aming sariling tindahan, na isinulat para sa mga mamimili, QC inspectors at field engineer na nangangailangan ng mga numerong mapagkakatiwalaan nila.
Ang Apat na Pagsukat na Pinakamahalaga
Anuman ang angkop, apat na tanong ang sumasaklaw sa halos bawat sitwasyon. Trabaho sa pamamagitan ng mga ito sa pagkakasunud-sunod at bihirang kailangan mong hulaan.
- Laki ng dulo at diameter sa labas. Ang mga kabit ay iniutos ayon sa nominal na laki ng tubo, ngunit ang isang caliper ay nagbabasa ng aktwal na diameter sa labas. Ang 2-inch (DN50) fitting ay may sukat na humigit-kumulang 2.375 in (60.3 mm) sa dulong mukha, hindi 2 inches. Suriin ang magkabilang dulo, dahil ang ovality o isang nasirang dulo ay makikita muna dito.
- Kapal at iskedyul ng pader. Ang kapal ng pader ay naghihiwalay sa SCH 40 mula sa SCH 80 mula sa XXS, at ito ang nagpapasya sa bore. Sukatin sa dulo gamit ang isang caliper o isang ultrasonic gauge, at kumuha ng hindi bababa sa apat na pagbabasa sa paligid ng circumference.
- Ang haba. Center-to-end para sa elbows, tees at laterals; harap-harapan para sa mga flanges at balbula; kabuuang haba para sa mga reducer, takip at dulo ng stub. Ang karaniwang dimensyon ay ang isa na namamahala sa fit-up sa site.
- Tapusin ang geometry. Bevel angle at root face para sa butt weld ends, socket bore at socket depth para sa socket weld ends, thread form at engagement para sa threaded ends.
I-sketch ang bahagi, isulat ang apat na numero sa sketch, at panatilihin ang sketch na may bahagi. Pinipigilan ng ugali na iyon ang higit pang mga hindi pagkakatugma kaysa sa iba pang solong hakbang na nakita natin sa tatlumpung taon ng produksyon.
Mga Tool na Ginagawang Mapagkakatiwalaan ang Mga Pagsukat
Hindi mo kailangan ng metrology lab, ngunit kailangan mo ng tamang dakot ng mga instrumento at isang malinis at patag na ibabaw para magtrabaho.
- Vernier o digital calipers, 0 hanggang 6 in at 0 hanggang 12 in, para sa diameter sa labas, kapal ng pader at lalim ng socket.
- Isang bakal na tape o isang pi tape para sa malalaking diameter. Ang pi tape ay direktang nagbabasa ng diameter at ito ang pinakamabilis na paraan upang suriin ang isang DN1800 na siko o isang mabigat na flange.
- Isang ultrasonic thickness gauge kapag ang pader ay dapat na ma-verify na malayo sa dulong mukha.
- Isang angle finder o protractor para sa mga lateral, 45-degree na siko at mga anggulo ng sangay.
- Isang tuwid na gilid, isang patag na ibabaw at isang parisukat na flange para sa mga pagsusuri sa squareness.
- Isang thread gauge o isang katugmang pipe nipple para sa mga sinulid na kabit.
- Ang nauugnay na karaniwang talahanayan ng sukat, dahil ang paghahambing ng isang pagbabasa sa isang talahanayan ay mas mabilis kaysa sa pagkalkula mula sa simula.
Sukatin sa temperatura ng silid hangga't maaari, at panatilihing suportado ang bahagi upang hindi masira ng sarili nitong timbang ang pagbabasa.
Paano Sukatin ang Mga Butt Weld Fitting
Ang mga butt weld fitting sa ASME B16.9 ay tinutukoy ng diameter sa labas, kapal ng pader at mga sukat ng center-to-end, kaya iyon ang mga numerong unang kumpirmahin.
Elbows: Gitna-sa-End at Anggulo
Ilagay ang siko sa isang patag na ibabaw na ang isang dulo ay nakaharap sa iyo at sukatin ang panlabas na diameter ng dulong iyon. Ang kalahati ng figure na iyon ay nagbibigay sa iyo ng centerline. Ang dimensyon ng center-to-end ay tumatakbo mula sa centerline na iyon hanggang sa dulong mukha, na sinusukat sa kabilang binti. Sa isang 90-degree na haba ng radius na siko ang center-to-end ay humigit-kumulang 1.5 beses ang nominal na laki, at sa isang 45-degree na siko ito ay humigit-kumulang 0.625 beses ang nominal na laki, kaya ang mabilis na pagkalkula ay nagsasabi sa iyo kung ang iyong pagbabasa ay kabilang sa tamang pamilya bago mo ito pinagkakatiwalaan. Para sa 180-degree na pagbabalik, itala ang parehong distansya ng center-to-center at back-to-face na distansya, dahil ang mga drawing ay nangangailangan ng iba't ibang distansya. Tapusin gamit ang anggulo ng bevel, ang mukha ng ugat at ang aktwal na bore.
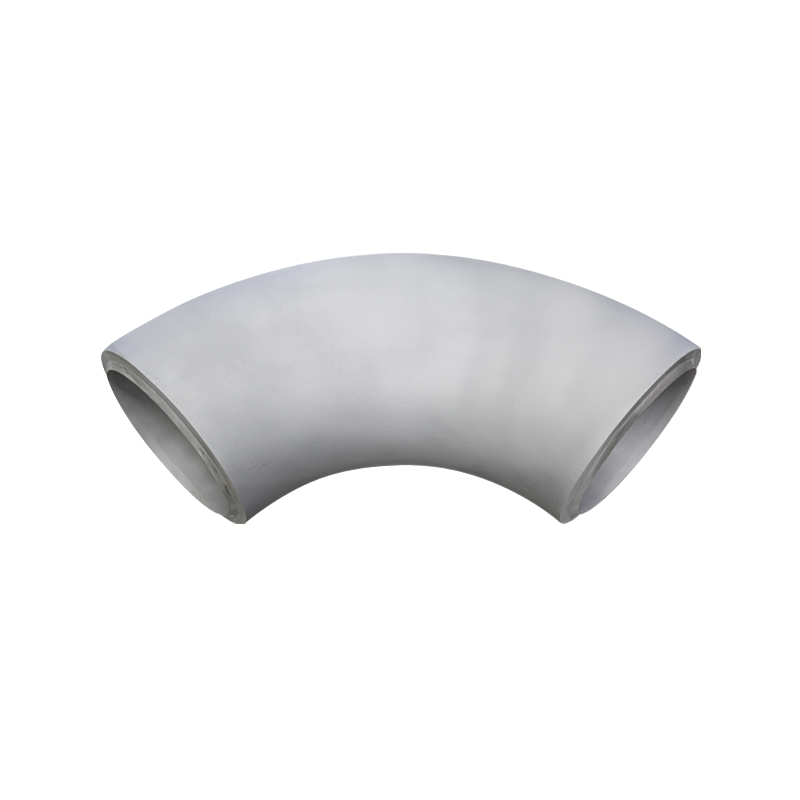 Butt Weld 90 Degree Elbow Gumagawa kami ng malalaking diyametro na welding elbow at makapal na pader na high-pressure elbow. Ang maximum na diameter ng elbow ay maaaring DN3800. Sa kasalukuyan, mayroon kaming kumpletong hanay ng... Tingnan ang Produkto →
Tees, Crosses at Laterals
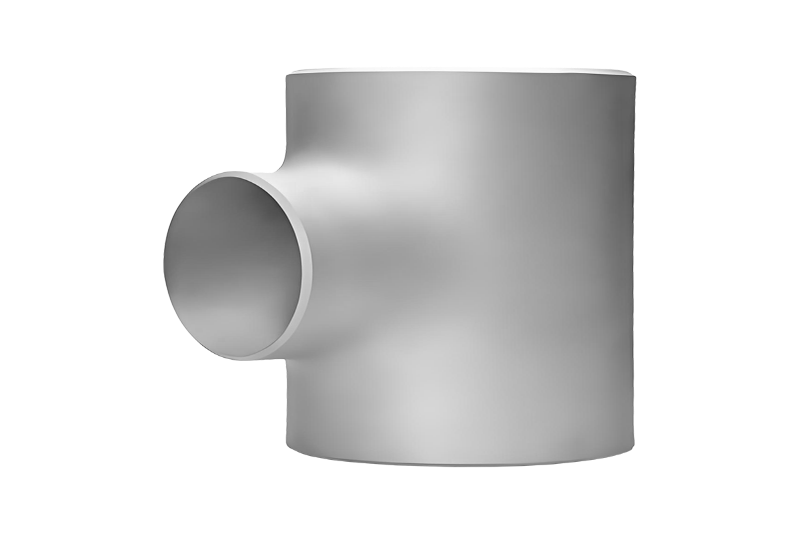
Ang isang katangan ay may dalawang namamahala na dimensyon: ang run, sinusukat ang dulo hanggang dulo sa katawan, at ang sangay, na sinusukat mula sa run centerline hanggang sa dulo ng branch. Sa isang pantay na katangan dapat magkatugma ang dalawa; sa isang reducing tee, sukatin din ang sanga sa labas ng diameter at tandaan kung aling outlet ang nabawasan. Ang isang lateral tee ay nagdaragdag ng isang anggulo ng sangay. Ang mga krus ay sumusunod sa parehong lohika na may pang-apat na saksakan, at ito ay nagbabayad upang suriin ang lahat ng apat na dulo para sa diameter at squareness.
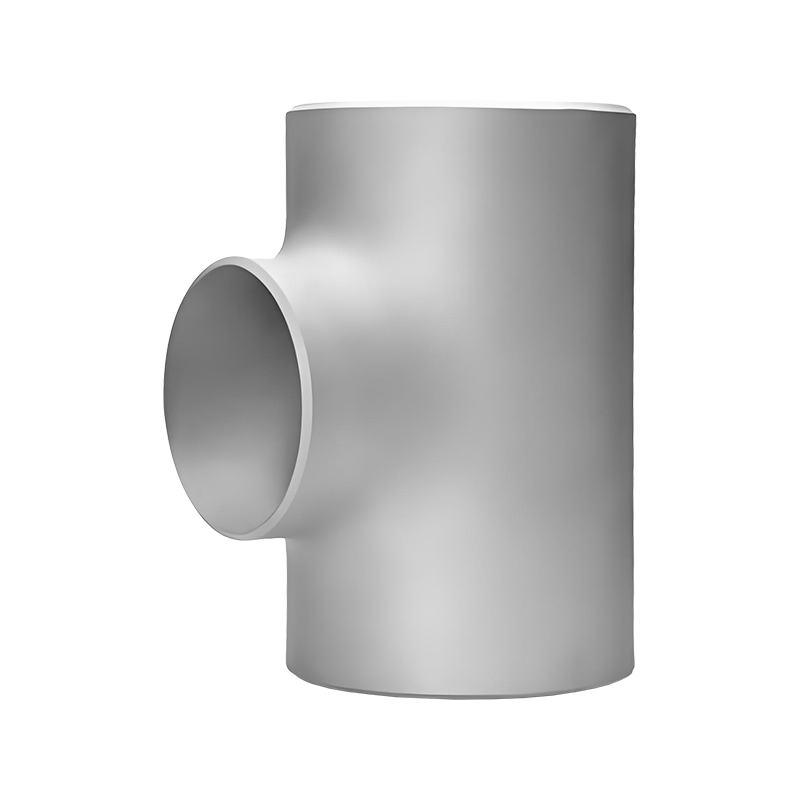 Butt Weld Equal Tee Ang equal tee ay isang kritikal na angkop sa mga piping system, na idinisenyo upang hatiin o pagsamahin ang daloy ng fluid habang pinapanatili ang pare-parehong diameter ng pipe sa lahat ng tatlong butas. Ang... Tingnan ang Produkto →
Mga Reducer, Caps at Stub Ends
Ang mga concentric reducer ay sinusuri ng kabuuang haba, malaking dulo sa labas ng diameter, maliit na dulo sa labas ng diameter at ang kapal ng pader sa magkabilang dulo. Ang isang sira-sira na reducer ay nagdaragdag ng flat side at ang offset sa pagitan ng dalawang centerlines, na madaling basahin na may tuwid na gilid na nakapatong sa flat. Ang mga takip ay tinutukoy ng panlabas na diameter, taas at kapal ng pader. Ang mga dulo ng stub ay sinusukat ayon sa haba, lapad sa labas ng lap at kapal ng lap, na may check ang lap sa ilang mga punto sa paligid ng circumference.
Paano Sukatin ang mga Flange
Ang pagsukat ng flange ay kadalasang tungkol sa bolt pattern, dahil iyon ang nagpapasya kung ang joint ay kailanman mag-bolt up. Itala ang diameter ng flange sa labas, ang kapal ng flange, ang diameter ng bilog ng bolt, at ang bilang at diameter ng mga butas ng bolt. Pagkatapos ay idagdag ang nakaharap na mga detalye: para sa nakataas na flange ng mukha, sukatin ang nakataas na diameter ng mukha at ang taas nito sa itaas ng flange na mukha; para sa isang ring type joint flange, sukatin ang groove at tandaan ang ring number. Panghuli suriin ang bore at ang diameter ng hub sa dulo ng weld laban sa tubo.
Ang diameter ng bolt circle ay ang nakakalito sa field. Sa pantay na bilang ng mga butas, sukatin mula sa gitna ng isang bolt hole nang diretso sa gitna ng kabaligtaran na butas. Gamit ang isang kakaibang numero, sukatin mula sa isang butas na sentro hanggang sa flange center at i-double ito. Bilangin ang mga butas ng dalawang beses, dahil ang isang dagdag o nawawalang butas ay isang napakamahal na pagkakamali.
 Weld Neck Flange Ang Weld Neck Flange ay naninindigan bilang pinakahuling solusyon para sa mga high-pressure, high-temperatura na kapaligiran, na inengineered upang makapaghatid ng walang kaparis na pagiging maaasahan sa pamamagitan ng matatag na b... Tingnan ang Produkto →
Paano Sukatin ang Socket Weld at Threaded Fittings
Ang mga small bore forged fitting sa ASME B16.11 ay pinamamahalaan ng socket o mga dimensyon ng thread sa halip na mahabang center-to-end na haba. Para sa isang socket weld elbow, tee o coupling, sukatin ang socket bore, ang socket depth at ang kapal ng pader, at kumpirmahin na ang bore ay tumutugma sa pipe sa labas ng diameter. Para sa mga sinulid na kabit, kumpirmahin ang laki at anyo ng sinulid, ang haba ng sinulid at ang kabuuang haba, at subukan ang sinulid gamit ang panukat o katugmang utong. Dahil ang mga bahaging ito ay madalas na napupunta sa mga linya ng mataas na presyon at mataas na kadalisayan, ang isang burr o isang mababaw na socket ay nagkakahalaga ng paghuli bago umabot ang angkop sa welder.
Isang Mabilisang Reference Table para sa Shop Floor
I-print ang talahanayang ito, ilagay ito sa tabi ng bangko at punan ang isang pagbabasa para sa bawat linya bago magpatuloy ang bahagi.
Talahanayan 1: Ang mga sukat na itinala ng aming mga inspektor para sa mga pinakakaraniwang uri ng angkop, kasama ang tool na nagbibigay ng pinaka maaasahang pagbabasa. | Uri ng angkop | Mga sukat na ire-record | Pinakamahusay na tool |
| Butt weld 90-degree na siko | End diameter sa labas, kapal ng pader, center-to-end, bevel angle | Caliper, tape, tagahanap ng anggulo |
| Pantay na tee | Patakbuhin ang end-to-end, taas ng sanga, parehong diameter ng dulo | Tape, calipers, tuwid na gilid |
| Concentric reducer | Pangkalahatang haba, malaking diameter ng dulo, maliit na diameter ng dulo, parehong kapal ng pader | Caliper, tape |
| Weld neck flange | Panlabas na diameter, kapal, bilog ng bolt, bilang at sukat ng butas, nakataas ang taas ng mukha, bore | Caliper, tape, flange square |
| Socket weld fitting | Socket bore, socket depth, kapal ng pader | Bore gauge, depth gauge |
| Angkop na sinulid | Laki at anyo ng thread, haba ng thread, kabuuang haba | Thread gauge, calipers |
Mga Karaniwang Pagkakamali at Pagsusuri sa Field
- Ituturing ang nominal na laki bilang panlabas na diameter, pagkatapos ay mag-order ng bahagi na hindi magkasya sa tubo.
- Pagsukat mula sa tapyas sa halip na sa dulong mukha, na nagpapaikli sa bawat pagbabasa.
- Pagbabasa lamang ng isang dulo ng siko, katangan o reducer at ipagpalagay na ang kabilang dulo ay tumutugma.
- Paghahambing ng angkop sa iskedyul ng tubo ngunit hindi kailanman sinusukat ang aktwal na kapal ng dingding ng alinman.
- Nakakalimutan ang mga detalyeng nakaharap tulad ng nakataas na mukha, ring joint groove o flat face, na hindi maitatama sa site.
Kung ang isang pagbabasa ay lumampas sa inaasahan mo, sukatin muli gamit ang pangalawang tool bago tanggihan ang bahagi. Ang isang caliper na nalaglag o isang tape na may baluktot na kawit ay nagdudulot ng mas maraming maling pagtanggi kaysa sa tunay na hindi pagsunod.
Itugma ang Iyong Mga Pagsukat Laban sa Pamantayan
Ang isang numero sa sarili nitong ibig sabihin ay napakaliit. Ito ay magiging kapaki-pakinabang kapag inihambing mo ito sa isang pamantayan: butt weld fitting laban sa ASME B16.9, flanges laban sa ASME B16.5, forged socket weld at threaded fitting laban sa ASME B16.11, at mga proyekto sa Europe o Japan laban sa DIN o JIS B2311 na mga talahanayan. Kung hindi ka sigurado kung paano dapat uriin ang isang bahagi bago ka magsimula, isang maikling panimulang aklat sa kung ano talaga ang pipe fitting ay tutulong sa iyo na piliin ang tamang mesa.
Kapag kailangan mo ng kapalit na tumutugma sa kasalukuyang linya, ang aming ASME B16.9 butt weld fittings ay ginawa sa parehong dimensyon na mga talahanayan, sa carbon steel, hindi kinakalawang na asero, haluang metal na bakal, duplex at nickel alloys, kaya ang isang pagsukat na ginawa sa field ay maaaring itugma sa isang guhit sa aming panig.
Ang bawat proyekto sa kalaunan ay bumaba sa isang tagapag-ayos, isang panukat ng tape at isang pinagsamang kailangang pumila. Ang pagkuha ng apat na maingat na pagbabasa bago ang hinang ay pa rin ang pinakamurang kontrol sa kalidad na magagamit.
Kung ikaw ay may hawak na hindi naka-tag na fitting, isang lumang drawing o isang sample na hindi mo matukoy, ipadala sa amin ang apat na numero na iyong sinukat, o ipadala ang mismong bahagi. Sa higit sa tatlumpung taon ng karanasan sa produksyon, isang stock ng mga karaniwang laki at isang teknikal na koponan na na-certify sa MT, PT, UT at RT, maaari naming kumpirmahin ang laki, ang materyal na grado at ang pamantayan, at mabilis na mag-quote ng katugmang angkop.



 Language

 2025-11-17Magbasa pa
 2025-11-17Magbasa pa